
Decyzja zakupowa podejmowana wyłącznie przez pryzmat jednostkowej ceny za litr to jedna z najczęstszych przyczyn ukrytych strat w zakładach obróbki skrawaniem. Choć z punktu widzenia działu zakupów wybór tańszego chłodziwa CNC wygląda jak natychmiastowa optymalizacja budżetu, na hali produkcyjnej ten sam wybór potrafi wygenerować lawinę nieprzewidzianych wydatków. Dzisiejsze zakłady produkcyjne coraz mocniej uzależniają efektywność produkcji od zaawansowania technologicznego używanych cieczy obróbkowych. Osiągnięcie optymalnych wyników wymaga sprawnego zbalansowania priorytetów finansowych działu zakupów z twardymi wymaganiami technologicznymi hal produkcyjnych i utrzymania ruchu.
Pozorna oszczędność na litrze
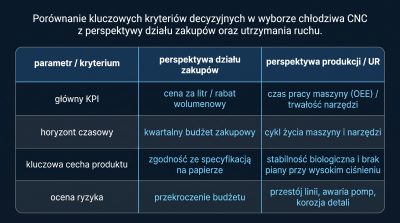
W strukturze wydatków zakłady produkcyjne często traktują chłodziwo jako materiał eksploatacyjny z kategorii towarów masowych, stawiając je w jednym rzędzie z czyściwem czy rękawicami ochronnymi. To fundamentalny błąd w ocenie całkowitego kosztu eksploatacji (Total Cost of Ownership – TCO). Koszt samego koncentratu chłodziwa stanowi zazwyczaj zaledwie od 1 do 3 procent całkowitych kosztów obróbki skrawaniem. Decyzja zakupowa oparta wyłącznie na niższej cenie jednostkowej przynosi oszczędności, które błyskawicznie znikają w zestawieniu z konsekwencjami po stronie operacyjnej.
Brak odpowiedniej smarności, nieoptymalny pakiet dodatków uszlachetniających czy niestabilność emulsji przekładają się bezpośrednio na odczuwalne skrócenie żywotności płytkowych narzędzi węglikowych. Wzrost wydatków na narzędzia skrawające potrafi wówczas wielokrotnie przewyższyć rzekome oszczędności wygenerowane na zakupie samej cieczy. Środki niskobudżetowe częściej wykazują również niską odporność mikrobiologiczną. Zamiast pracy w systemie wielomiesięcznym lub wieloletnim przy odpowiedniej pielęgnacji, emulsja szybko ulega degradacji biologicznej, co wymaga częstego wylewania i ponownego zalewania układu. Dochodzi do tego koszt przestoju maszyny oraz stale rosnące opłaty za utylizację odpadów niebezpiecznych. Dodatkowo niestabilny parametr chłodziwa wpływa bezpośrednio na dokładność wymiarową oraz chropowatość obrabianych detali, prowadząc do wzrostu odsetka braków i reklamacji ze strony klientów.
– Patrzenie na chłodziwo wyłącznie przez pryzmat ceny za litr to pułapka, w którą wciąż wpada wiele firm. Ciecz obróbkowa to nie jest zwykły materiał eksploatacyjny, tylko płynne narzędzie. Dobrze dobrane chłodziwo potrafi wydłużyć żywotność narzędzi skrawających o kilkadziesiąt procent i znacząco obniżyć zużycie energii oraz samego koncentratu. Dział zakupów, szukając kilkunastu groszy oszczędności na litrze, często generuje nieświadomie ogromne koszty ukryte po stronie przestojów maszyn, wymiany narzędzi czy utylizacji odpadów. Prawdziwą oszczędność mierzy się w kosztach obróbki jednego detalu w długiej perspektywie, a nie na fakturze zakupu cieczy – podkreśla ekspert od chłodziw – Jarosław Jeliński, dyrektor techniczno-handlowy w Oemeta Polska.
Chemia i technologia, a nie tylko faktura
Chłodziwo nie jest płynem chłodzącym w prostym rozumieniu tego słowa, lecz skomplikowanym układem chemicznym, który pełni jednocześnie funkcje smarne, chłodzące, zmywające i antykorozyjne. Jego zachowanie zależy od szeregu czynników lokalnych, których dział zakupów nie jest w stanie zweryfikować z poziomu biurka. Ten sam koncentrat zachowa się zupełnie inaczej w zakładzie korzystającym z wody demineralizowanej, a inaczej przy bardzo twardej wodzie wodociągowej, gdzie dochodzi do pienienia, zrywania emulsji lub wytrącania się osadów.
Równie istotna jest specyfika obrabianego materiału. Obróbka stopów aluminium, stali nierdzewnej, tytanu czy żeliwa wymaga zupełnie odmiennych dodatków chemicznych, choćby w postaci inhibitorów wypłukiwania kobaltu czy środków chroniących przed przebarwieniem stopów metali kolorowych. Istotną rolę gra także ciśnienie podawania płynu. Nowoczesne obrabiarki podające chłodziwo przez wrzeciono pod ciśnieniem sięgającym kilkudziesięciu barów wymagają formulacji wysoce niskopieniących. Tanie chłodziwo w takich warunkach natychmiast zamienia się w pianę, doprowadzając do zapowietrzenia układu i błyskawicznego uszkodzenia narzędzia.
Synergia zamiast dyktatu
Kluczem do sukcesu nie jest odsunięcie kupców od decyzji, lecz włączenie ich w wielostronny dialog. Dobór płynu obróbkowego staje się wówczas wspólnym projektem technologów, inżynierów utrzymania ruchu, ekspertów BHP oraz działu zakupów.
Tylko próby przemysłowe przeprowadzone bezpośrednio na maszynach w realiach danej produkcji pozwalają zmierzyć realny wpływ chłodziwa na wskaźnik ogólnej efektywności sprzętu, zużycie narzędzi i komfort pracy operatorów. Ostateczna decyzja zakupowa powinna zawsze opierać się na kalkulacji jednostkowego kosztu obróbki pojedynczego detalu, a nie na cenie widniejącej na fakturze za kanister koncentratu.